
Решение для линии вспенивания автомобильных сидений двойной плотности
Определите контуры подачи для сидений двойной плотности, маршрутизацию смесительной головки и интерфейс зон до выбора линии.
Решение для линии вспенивания автомобильных сидений двойной плотности
Производство сидений двойной плотности требует определённых рецептур материалов, зон и их соединения/перехода. Указанные контуры основного материала и проходы или камеры смесительной головки описывают разные части системы. Не делайте вывод о дополнительной подаче материала только на основании обозначения головки и не рассматривайте изменение соотношения/индекса как неограниченный метод управления плотностью.
Определенный объем поставки
Подтвердите схему подачи/возврата, модель головки, последовательность активного смешивания, робота и поворотный стол. Одномоментное и последовательное заполнение зон, а также работа со смешанными моделями требуют испытаний с представительными материалами и пресс-формами.
Исходные данные для выбора процесса
Карта зон сиденья, рецептуры, схема подачи/головки, данные о пресс-формах и заливках, требования к испытаниям интерфейса, план работы со смешанными моделями и смены.
Объём оборудования, сохраняемые заводские интерфейсы и приёмка согласуются для выбранного материала и детали. Подтвердите схему подачи/возврата, модель головки, последовательность активного смешивания, робота и поворотный стол. Одномоментное и последовательное заполнение зон, а также работа со смешанными моделями требуют испытаний с представительными материалами и пресс-формами.
Технологический процесс линии вспенивания автомобильных сидений двойной плотности
Определить зоны и материалы → Подтвердить контуры и головку → Дозировать и формовать → Проверить интерфейс и выпуск. Определите подготовку, заполнение, отверждение и timing выпуска отдельно для выбранной конфигурации.
Определить зоны и материалы
Указывайте плотность и твёрдость отдельно и определяйте совместимые рецептуры.
Подтвердить контуры и головку
Составьте схему баков, дозирующих устройств, проходов и маршрутизации активных камер.
Дозируйте и формуйте
Проверьте последовательность зон, переходы и процесс отверждения.
Технические параметры
Существующая конфигурация и справочные данные испытаний. Настройки оборудования, результаты по материалам и результаты по готовой сборке приведены отдельно; применяйте каждое значение только к его задокументированной конфигурации и условиям.
Состав линии
| Единица оборудования | Кол-во | Функция |
|---|---|---|
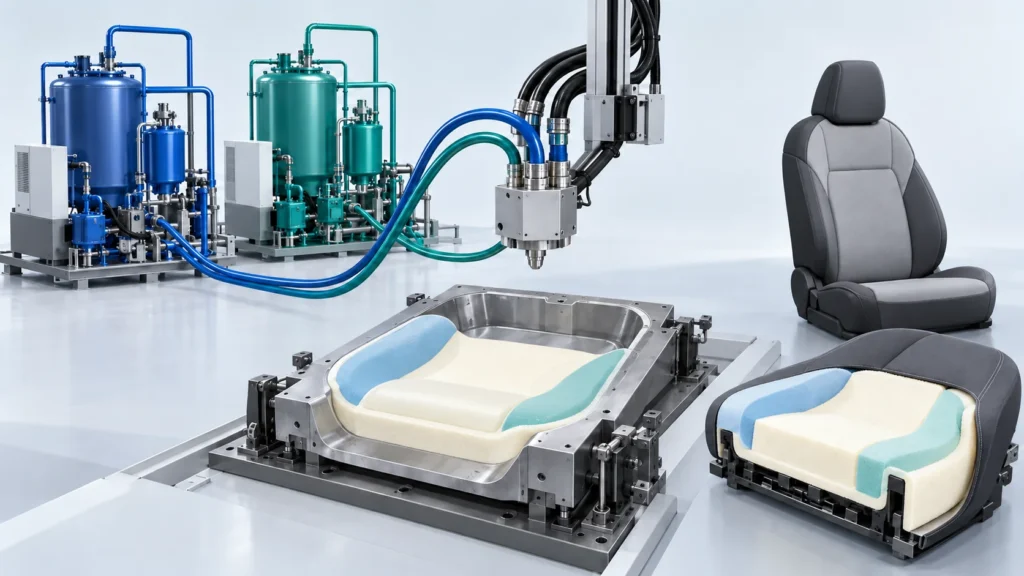
| Трехкомпонентная высоконапорная машина для вспенивания с двойной плотностью | 1 комплект | 2 POLY + 1 ISO, четырёхкомпонентная смесительная головка L-типа с двумя камерами, замкнутый контур дозирования |
| Робот для заливки | 1 комплект | Автоматическая заливка по заданным траекториям, равномерное распределение и точное позиционирование |
| Карусельная линия | 1 комплект | Многостанционный поворотный стол, циклическая работа: заливка–вспенивание–раскрытие формы–извлечение изделия |
| Система электрического управления | 1 комплект | Интеллектуальное управление на базе ПЛК с настройкой параметров, мониторингом состояния и сигнализацией неисправностей |
Высоконапорная пеногенерирующая машина для двойной плотности
| Параметр | Значение |
|---|---|
| Модель | HF-HPM-2A1B-DualDensityCarSeat |
| Конфигурация компонентов | 3 компонента: 2 ёмкости с простым полиэфирным полиолом + 1 ёмкость с изоцианатом |
| Смесительная головка | Четырёхкомпонентная высоконапорная смесительная головка L-типа с двумя смесительными камерами |
| Способ дозирования | 3 дозирующих блока; расходомеры + преобразователи частоты регулируют выходной расход и соотношение смешивания |
| Регулировка плотности | Смена рецептуры или индекса смешивания для двух технологических схем двойной плотности |
| Скорость заливки | 50–1000 г/с |
| Точность дозирования | ≤±0,3%, полный динамический диапазон |
| Конфигурация ёмкостей | Независимый контроль температуры + циркуляционное перемешивание для каждого бака |
| Контроль температуры | 20–45 °C |
| Давление смешивания | 10–18 МПа |
| Система очистки | Автоматическая продувка воздухом, без растворителей |
| Мощность | 5,5–7,5 кВт |
| Система управления | ПЛК + сенсорный экран + хранение нескольких рецептур |
| Система нанесения | Двухплотностная система холодного отверждения / эластичного пенополиуретана высокой упругости |
| Гарантия | 1 год |
| Сертификация | CE, ISO9001 |
Процесс двухплотностного вспенивания
| Пункт | Описание |
|---|---|
| Конфигурация компонентов | 2 бака простого полиэфирного полиола + 1 бак изоцианата |
| Способ смешивания | Четырёхкомпонентная смесительная головка L-типа с двумя камерами, камеры регулируются независимо |
| Управление дозированием | 3 дозирующих узла с расходомерами и частотными преобразователями |
| Регулировка плотности | Изменение рецептуры или индекса смешивания для изменения плотности пены |
| Технологические маршруты | 2 маршрута плотности с переключением между мягким слоем и несущим слоем |
| Смешанное производство | Переднее сиденье, заднее сиденье и подголовник на одной линии |
Вспомогательное оборудование для вашей линии вспенивания
Справочные данные по оборудованию выбираются по документированному для них процессу. Основное дозирование, вспомогательная подача и альтернативные схемы не являются единым стандартным комплексом.
Управление процессом и прикладные проверки
Оцените эти функции с учетом выбранного материала, оснастки и производственного задания. Для результатов готовых деталей требуется отдельное приемочное подтверждение.
Понятная архитектура подачи
В описании конфигурации разделите основные компоненты, дозирующие контуры и камеры смесительных головок.
Проверенный переход между зонами
Обеспечьте качество границы раздела с выбранными материалами и пресс-формой.
Обоснованная производственная база
Учитывайте баланс цикла, пресс-форм, смен моделей и графика работы, а не просто складывайте ключевые значения.
Связанные проекты
Это справочные данные по родственным применениям. Сравнивайте фактические материалы, процесс и поставленные модули; приведенные показатели проекта не являются приемочными результатами для другой линии.
Вопросы и ответы по планированию производства
Подбор, объём поставки и валидация для этого производственного направления.
Как соотносятся описания трёхкомпонентной и четырёхкомпонентной головки?
Гарантирует ли изменение индекса вторую плотность?
Какая информация необходима для предварительной конфигурации?
Получить бесплатное предложение
Сообщите следующее вместе с вашим производственным заданием: карту зон сиденья, рецептуры, схему подачи/головки, данные по пресс-форме и заливке, требования к испытаниям границы раздела, план смешанного производства и смены. Наша команда ответит в течение одного рабочего дня. Как только требования будут ясны, мы предоставим предварительное предложение в течение двух рабочих дней.


