
Проект линии нейлоновых направляющих пластин для тяжёлой техники в Китае
Ссылка на проект: линия литья нейлоновых направляющих плит для тяжёлой техники. Конфигурация и заявленные результаты требуют оригинальных проектных документов.
Обзор проекта
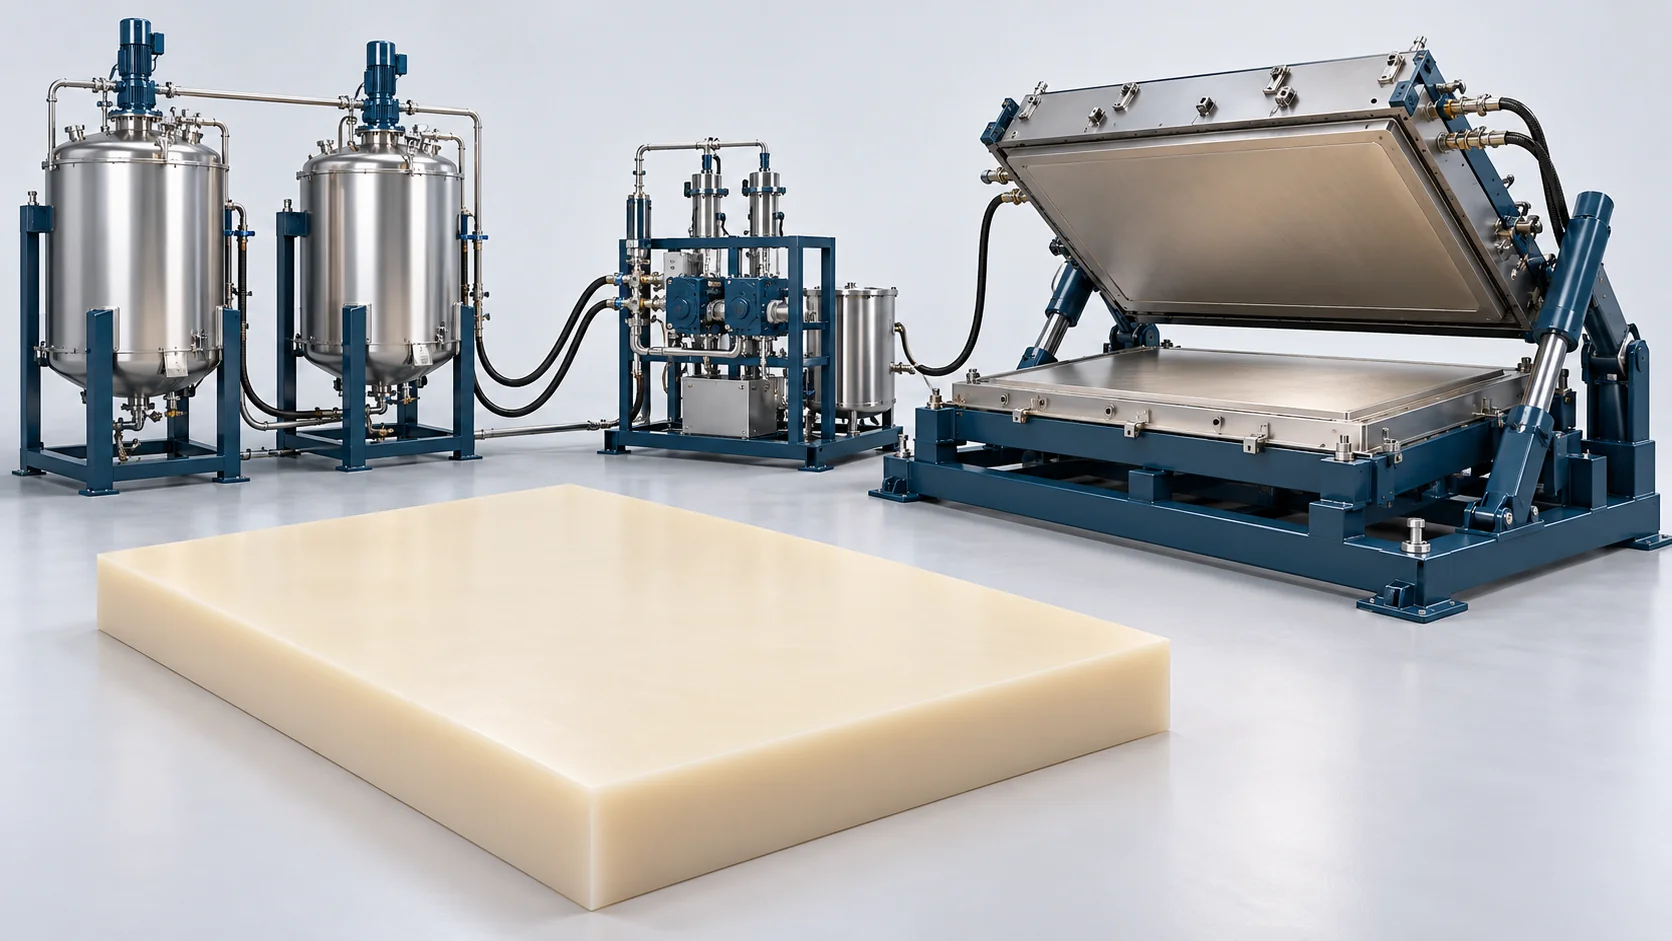
Примечание об иллюстрации. Иллюстрации процесса не являются проверенными фотографиями данной установки.
Основание проекта как референса. Цифры и сведения о конфигурации приведены в предоставленном описании проекта. Это справочные значения для указанного применения, а не подтверждённые результаты приёмки или гарантия для другой установки. При оценке аналогичного проекта проверяйте исходные записи, материал, оснастку, режим работы и метод испытаний.
Ведущий национальный производитель тяжёлой техники и портового оборудования в Шаньси внедрил горизонтальную линию литья крупногабаритных плит MC-нейлона от Haifeng. Предприятие было создано для изготовления сверхтолстых (2 000 × 1 000 × 150 мм, масса одной детали 350 кг) низкофрикционных износостойких плит, применяемых на рельсовых путях тяжёлых контейнерных портальных кранов и на поворотных кругах горных экскаваторов.
До этой установки толстые плиты, получаемые на стороне литьём в вертикальные формы, страдали от сильной усадочной раковины по осевой линии и микропористости. Высокие остаточные термические напряжения приводили к короблению плит до 12 мм при строгании поверхности на портальных фрезерных станках с ЧПУ, что давало 22 % брака при механической обработке и срывало графики поставок критически важных портовых кранов.
Haifeng спроектировала полную горизонтальную литьевую ячейку для плит с наклоном, построенную на платформе HF-MCP200-PL. За счёт сочетания гидравлического наклона стола на 8°, направленной кристаллизации с термомасляным обогревом и послеотверждающего горячего масляного отжига для снятия напряжений линия полностью устранила внутренние пустоты, удерживая разброс толщины по сечению листа в пределах ±0,25 мм и обеспечивая твёрдость по Роквеллу R118 при нулевом короблении после механообработки.
Ограничения данных: В MC-нейлоне используется анионная полимеризация капролактама, а не отверждение PU. Массовое и объёмное соотношение 1:1 требует согласования плотности и температуры. Конечные твёрдость и плоскостность зависят от отжига и механообработки; указанный результат ±0,22 мм получен после торцевого фрезерования и не является точностью в литом состоянии.
Концептуальная иллюстрация: Сгенерированная концептуальная иллюстрация для обсуждения процесса; это не фотография указанной машины, предприятия заказчика или реализованного проекта.
Реализация решений
Конфигурация, указанная в предоставленном техническом задании.
Haifeng спроектировала автоматизированную установку горизонтального литья плит, адаптированную для сверхтяжёлых конструкционных пластиков. Твёрдый мономер капролактама обезвоживается при 135 °C в двух ёмкостях из нержавеющей стали объёмом 250 л при непрерывном вакууме 0,01 кПа, что снижает содержание влаги ниже 18 ppm.
Тяжёлая плита формы размером 2 000 × 1 000 мм предварительно нагревается до 150 °C и гидравлическими цилиндрами наклоняется на 8°. Потоки мономера A и B дозируются со скоростью 26 кг/мин через низкосдвиговую динамическую смесительную головку и подаются в погружённый литниковый канал с рожковым впуском у нижней кромки. Жидкий мономер плавно поднимается вверх по толщине полости 150 мм без турбулентности и разбрызгивания.
Многозонная система циркуляции термомасла поддерживает нижнюю плиту при 165 °C, а верхнюю крышку — при 155 °C, распространяя рост кристаллов снизу вверх, чтобы вытеснить все микропоры усадки в жертвенную верхнюю прибыль. После 25 минут полимеризации в форме верхняя плита разжимается, и блок массой 350 кг переносится в утеплённую ванну масляного отжига при 150 °C на 8 часов постепенного снятия напряжений, что направлено на снижение деформации при последующем фрезеровании.
В MC-нейлоне используется анионная полимеризация капролактама, а не отверждение PU. Массовое и объёмное соотношение 1:1 требует согласования плотности и температуры. Конечные твёрдость и плоскостность зависят от отжига и механообработки; указанный результат ±0,22 мм получен после торцевого фрезерования и не является точностью в литом состоянии.
| Оборудование | Модель | Кол-во | Функция |
|---|---|---|---|
| Литьевые салазки для горизонтального литья плит MC-нейлона | HF-MCP200-PL | 1 комплект | Базовая дегазация мономера при 0,01 кПа, серводозирование и динамическое смешивание. |
| Наклонный стол формы 2 000 x 1 000 мм | HF-TMB-2010 | 1 ед. | Гидравлический наклон плиты (3°–15°) с прецизионными рамами полости 150 мм. |
| Двухзонные салазки плиты с термомасляным обогревом | HF-TOS-02 | 1 комплект | Циркуляция термомасла при 165°C / 155°C по плитам для направленной кристаллизации. |
| Бак глубокого отжига для снятия напряжений | HF-SAT-350 | 1 ед. | Бак погружения в термомасло при 150°C для снятия внутренних кристаллических напряжений. |
Связанные семейства оборудования
Ссылки на каталог описывают связанные семейства оборудования. Поставленная модель, вспомогательное оборудование и условия приемки определяются конфигурацией проекта.
Заявленные результаты — требуются первичные протоколы
Производство сверхтолстых плит MC-нейлона без усадки
Расскажите о вашей задаче, системе материалов, целевом объёме выпуска и условиях на производстве. Наша команда ответит в течение одного рабочего дня. После уточнения требований мы в течение двух рабочих дней предоставим предварительное предложение.


