
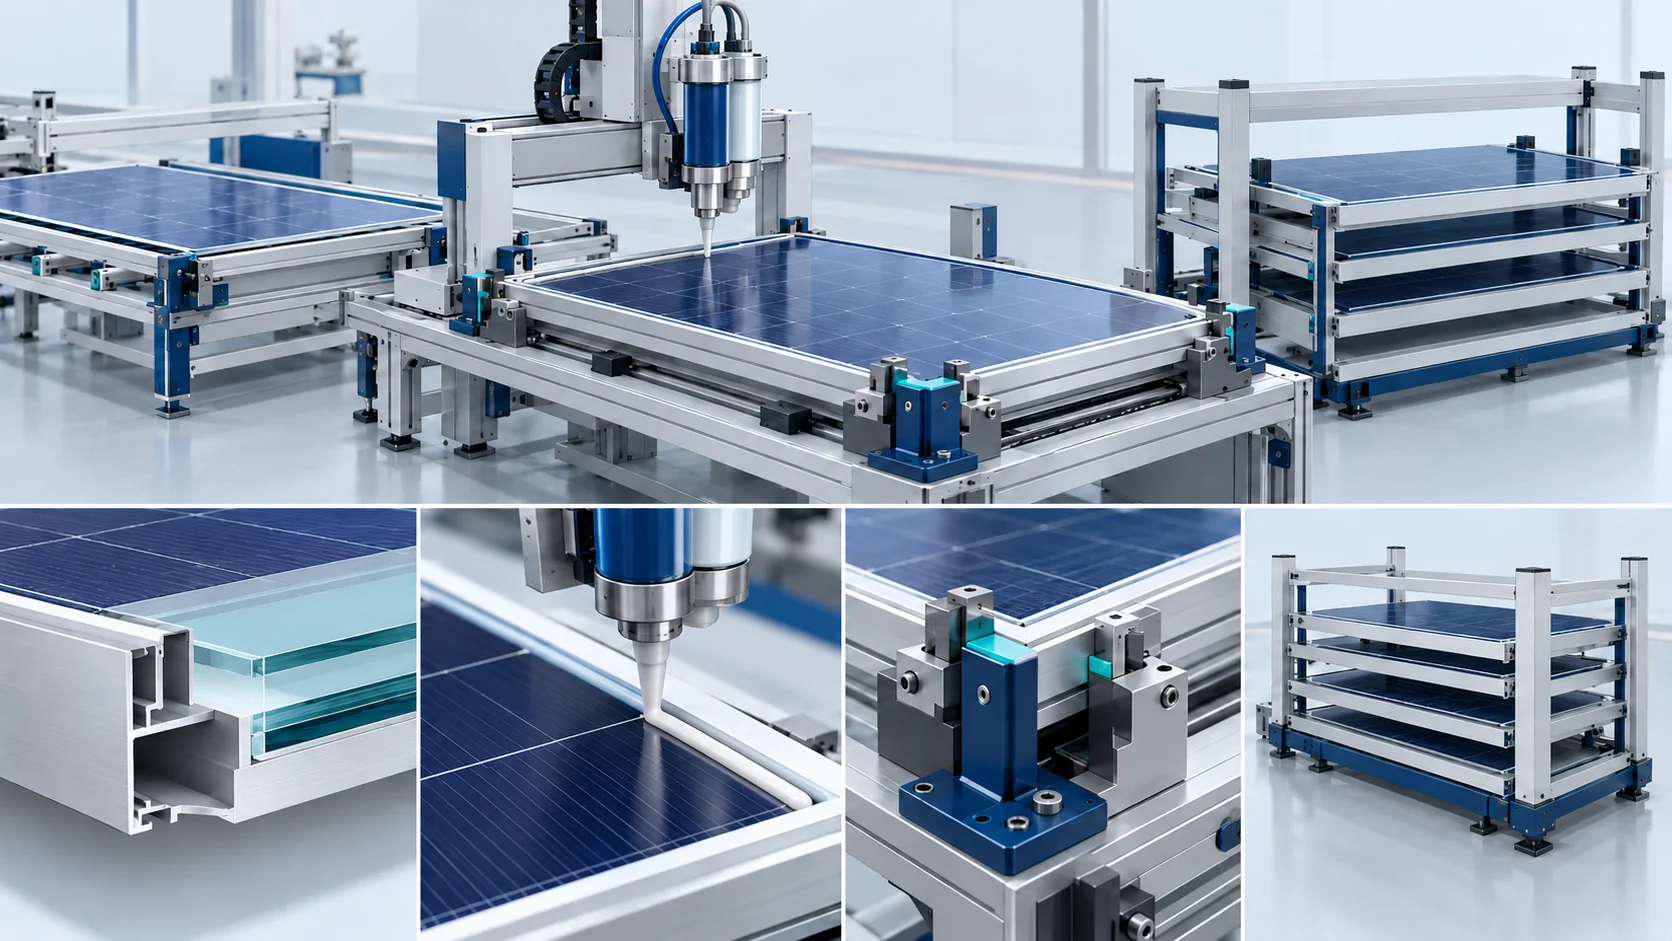
Solución de relleno estructural para marcos de módulos HJT
Coordine el posicionamiento del marco del módulo solar en los cuatro bordes, la dosificación del adhesivo bicomponente, el ensamblaje de las esquinas y una etapa de manipulación con curado verde verificada por separado.
Enmarcado estructural rápido sin búfer para módulos de doble vidrio de gran formato
Coordine el posicionamiento del marco del módulo solar en los cuatro bordes, la dosificación del adhesivo bicomponente, el ensamblaje de las esquinas y una etapa de manipulación con curado verde verificada por separado. El alcance descrito incluye el posicionamiento y el prensado del marco, la dosificación proporcional, la dispensación con múltiples cabezales y las interfaces de transporte. El adhesivo, los perfiles extruidos, el vidrio, las fijaciones de manipulación y el tiempo de permanencia para el curado se confirman para el módulo. Esto ensambla marcos existentes; es distinto de la fabricación de perfiles compuestos.
Producto, material y utillaje
El alcance descrito incluye el posicionamiento y el prensado del marco, la dosificación proporcional, la dispensación con múltiples cabezales y las interfaces de transporte. El adhesivo, los perfiles extruidos, el vidrio, las fijaciones de manipulación y el tiempo de permanencia para el curado se confirman para el módulo. Esto ensambla marcos existentes; es distinto de la fabricación de perfiles compuestos.
Capacidad y aceptación
Revise todas las etapas de preparación, dispensación, curado, manipulación e inspección. Los resultados de materiales y componentes requieren condiciones de ensayo acordadas por separado.
Defina el posicionamiento y la fijación del marco, la dispensación con múltiples cabezales y el búfer de resistencia verde como etapas separadas. El adhesivo estructural, la preparación del vidrio y del marco y el curado final requieren su propia validación; una resistencia temprana para la manipulación no equivale a la cualificación final de la unión.
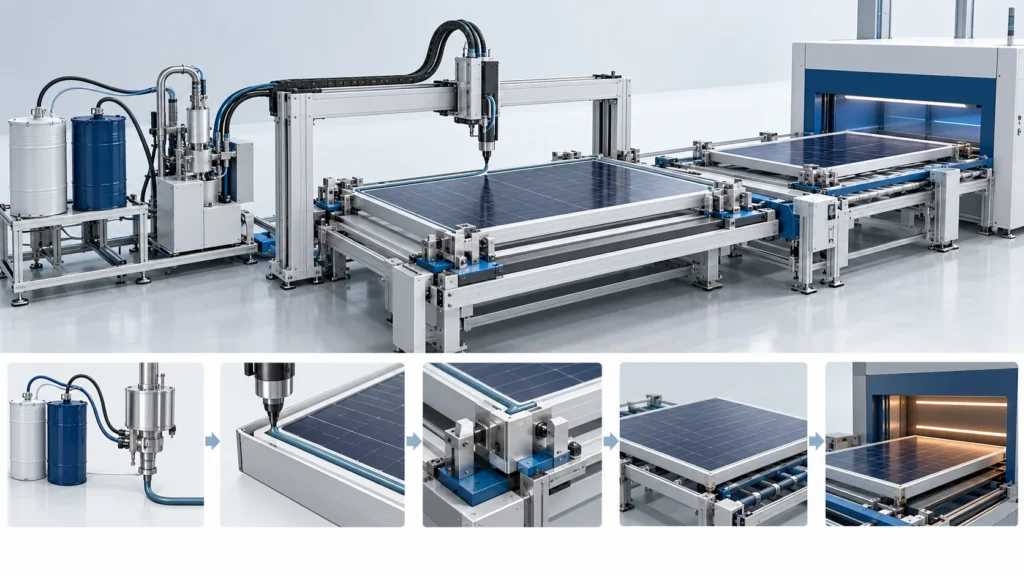
Flujo de enmarcado automatizado llave en mano para módulos de doble vidrio
La secuencia de proceso suministrada es una referencia de configuración. La temperatura, la presión, la producción y los ajustes de curado se confirman para el material y el utillaje seleccionados.
Entrada de doble vidrio y centrado automático
Referencia configurada: los paneles de doble vidrio laminado G12 se transfieren mediante rodillos motorizados hasta el lecho de la máquina y se centran con una tolerancia de ±0,5 mm mediante empujadores neumáticos de alineación.
Prensado hidráulico síncrono en las 4 esquinas
Referencia configurada: cuatro cilindros servohidráulicos introducen las llaves de esquina en los perfiles del marco con una fuerza de 50 kN, escuadrando el marco alrededor de los bordes del vidrio.
Dosificación de dos componentes a alta presión en circuito cerrado
Referencia configurada: bombas de engranajes servoaccionadas desplazan poliol estructural e isocianato modificado a 9,0 MPa, con medición de caudal másico por efecto Coriolis con una precisión de ±0,2 %.
Envolvente de ingeniería de la solución de referencia
Valores transcritos del informe de configuración suministrado. Las propiedades de los materiales y los parámetros de referencia del producto terminado son objetivos de validación independientes, no garantías generales del equipo.
| Parámetro | Valor / Unidad | Configuración / Condiciones aplicables |
|---|---|---|
| Tiempo de ciclo de enmarcado de un módulo único | Menor o igual a 25 segundos | Prensado síncrono en las 4 esquinas e inyección de lechada en las cavidades con 4 cabezales; referencia suministrada que requiere verificación mediante configuración o ensayo |
| Duración del curado verde para manipulación | Menor o igual a 180 segundos | Reticulación química a temperatura ambiente (ambiente a 25 °C); referencia suministrada que requiere verificación mediante configuración o ensayo |
| Caudal combinado de inyección química | 15,0 a 60,0 g/s | Cuatro canales de mezcla dinámica independientes controlados por servomotor; referencia suministrada que requiere verificación mediante configuración o ensayo |
| Resistencia al cizallamiento por solape de la matriz curada | Mayor que 12,0 MPa | Objetivo de material/unión; se necesita un ensayo apropiado específico para el sustrato. Las probetas metal-metal según ASTM D1002 no establecen directamente el rendimiento de la unión aluminio-vidrio. |
| Carga mecánica de viento/nieve del módulo | Hasta 8,500 Pa de carga estática | informado según la secuencia de carga mecánica de la IEC 61215-2; referencia suministrada que requiere configuración o verificación mediante ensayo |
| Ahorro de espacio en planta | Hasta 1,500 m² ahorrados | Eliminación de los búferes de curado de silicona de 4 horas en varios niveles; referencia suministrada que requiere configuración o verificación mediante ensayo |
Ventajas principales de los sistemas de enmarcado HJT de Haifeng
Funciones de ingeniería e interfaces desarrolladas para el producto y el sistema de materiales especificados.
Posicionamiento del marco
Verifique la escuadría, el datum y el ensamblaje de las esquinas para el módulo real.
Suministro de adhesivo
Prepare y dosifique el material elegido con condiciones de sustrato definidas.
Equilibrio de cabezales
Compruebe cada trayectoria y la salida combinada mediante arranques, paradas y purga.
Curado en verde admitido
Garantice la residencia y el límite de manipulación acordados antes del curado final.
Proyectos relacionados
La actualización HJT es una referencia de enmarcado específica del proyecto; no establece todos los sustratos de marco, adhesivos ni el rendimiento final de la unión.
Preguntas frecuentes
Preguntas técnicas para definir el alcance del equipo, la ventana de materiales y el plan de validación.
¿En qué se diferencia la resistencia en verde del curado final del adhesivo?
¿Se pueden considerar distintos sustratos de marco?
¿Cómo se equilibra la dosificación entre los cuatro cabezales?
¿Cómo se configuran los límites de interrupción y de purga?
¿Qué datos se necesitan para esta configuración?
¿Cómo deben coordinarse el takt de enmarcado y el búfer de curado en verde?
Solicitar una propuesta de enmarcado estructural para módulos HJT
Comparta lo siguiente para esta aplicación: secciones de módulo/marco, holgura de esquina/unión, adhesivo, dosificación combinada/por cabezal, sujeción, carga de manipulación, búfer y pruebas de unión final. Nuestro equipo responderá en un plazo de un día hábil. Una vez claros los requisitos, proporcionamos una propuesta preliminar en un plazo de dos días hábiles.


