
Proyecto de línea de placas guía de nailon para maquinaria pesada en China
Project reference: Heavy Machinery Nylon Guide Plate Line. Configuration and reported outcomes require original project records.
Resumen del proyecto
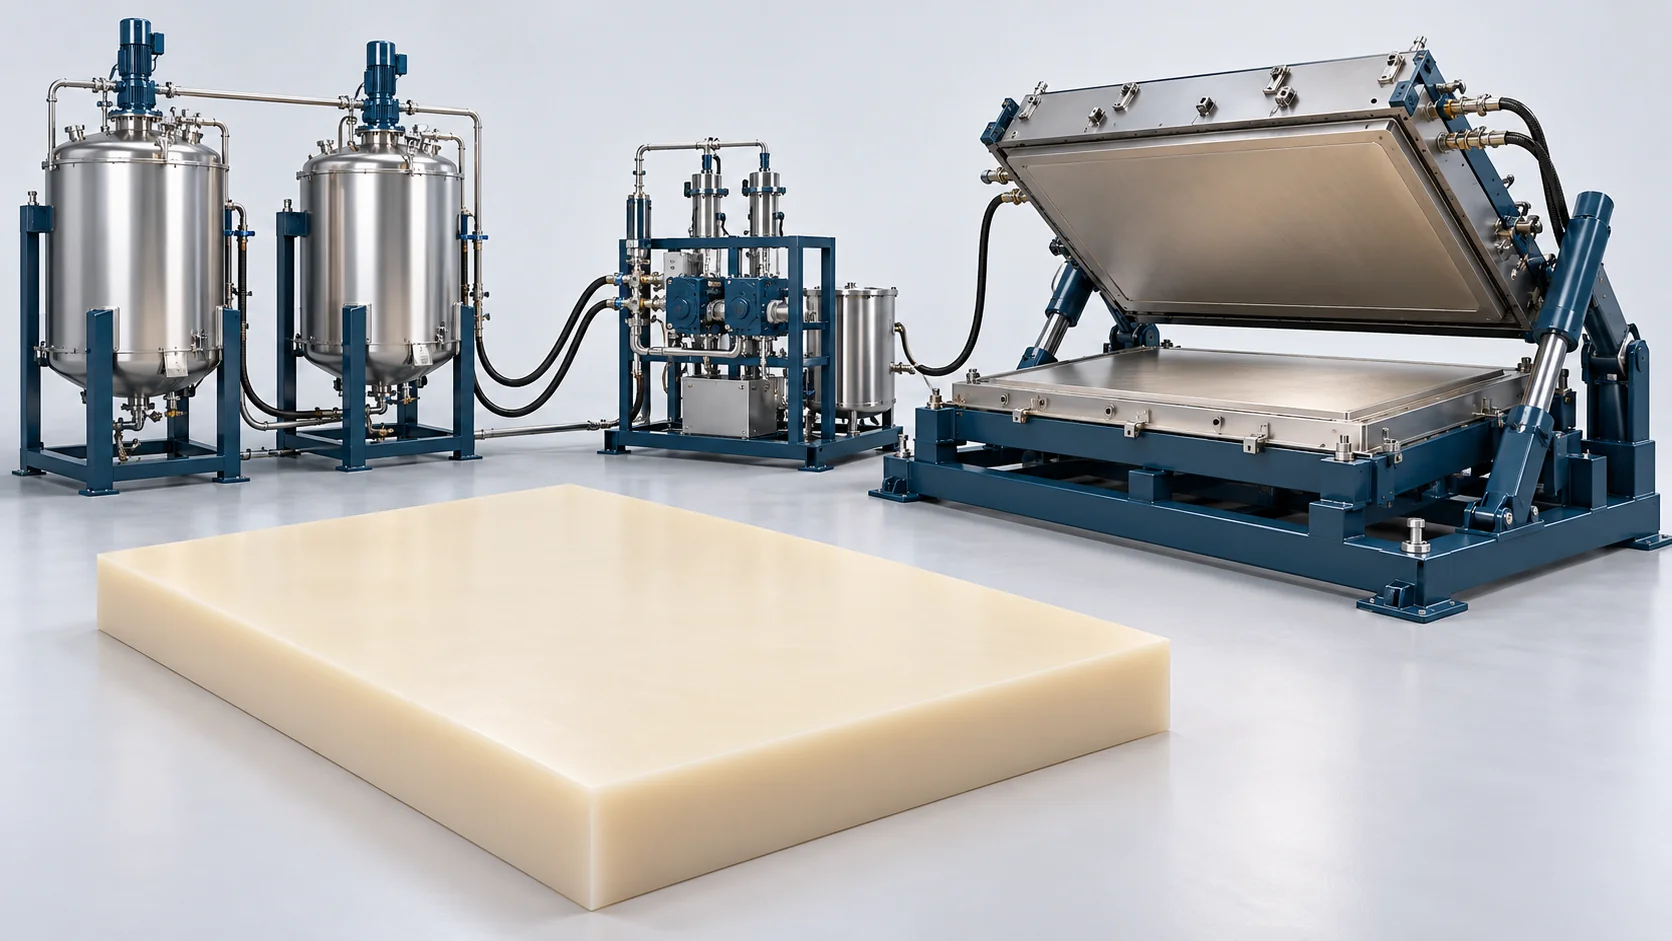
Aviso sobre las ilustraciones. Las ilustraciones del proceso no son fotografías verificadas de esta instalación.
Base de la referencia del proyecto. Las cifras y los detalles de configuración se reportan en el resumen del proyecto suministrado. Son valores de referencia para la aplicación indicada, y no resultados de aceptación verificados ni una garantía para otra instalación. Confirme los registros de origen, el material, el utillaje, el programa de operación y el método de ensayo al evaluar un proyecto comparable.
A leading national heavy machinery and port equipment manufacturer in Shanxi deployed Haifeng’s horizontal large-format MC nylon plate casting line. The facility was established to manufacture extra-thick (2,000× 1,000× 150 mm, single-part weight 350 kg) low-friction wear plates used on heavy container quayside gantry crane runways and mining shovel slew rings.
Prior to this installation, outsourced thick plates produced via vertical casting boxes suffered from severe centerline shrinkage cavitation and micro-porosity. High residual thermal stresses caused plates to bow by up to 12 mm during surface planing on CNC portal milling machines, resulting in a 22% machining scrap rate and delaying critical port crane delivery schedules.
Haifeng engineered a complete horizontal tilt-assisted plate casting cell centered on the HF-MCP200-PL platform. By integrating 8° hydraulic bed tilting with directional thermal oil crystallization and post-cure hot oil stress annealing, the line completely eliminated internal voiding, holding cross-sheet thickness variance under ±0.25 mm and delivering Rockwell hardness of R118 with zero machining warpage.
Limitaciones de los datos: MC Nylon uses caprolactam anionic polymerization, not PU curing. Mass and volumetric 1:1 ratios require density/temperature reconciliation. Finished hardness and flatness depend on annealing and machining; the cited ±0.22 mm result is after face milling and is not as-cast accuracy.
Ilustración conceptual: Ilustración conceptual generada para el análisis del proceso; no es una fotografía de la máquina especificada, de una instalación del cliente ni de un proyecto entregado.
Entrega de soluciones
Configuración reportada en el resumen suministrado.
Haifeng engineered an automated horizontal plate casting plant tailored for extra-heavy engineering plastics. Solid caprolactam monomer is dehydrated at 135°C in twin 250 L stainless vessels under continuous 0.01 kPa vacuum, stripping moisture below 18 ppm.
The 2,000× 1,000 mm heavy mold platen is preheated to 150°C and tilted to an 8° incline by hydraulic cylinders. Monomer streams A and B are metered at 26 kg/min through a low-shear dynamic mixing head, discharging into a submerged horn-gate runner at the lower edge. The liquid monomer advances upward smoothly across the 150 mm cavity thickness without turbulence or splashing.
A multi-zone thermal oil circulating system holds the lower platen at 165°C and the upper cover at 155°C, propagating crystal growth from bottom to top to push all micro-shrinkage voids into the sacrificial top riser. After 25 minutes of in-mold polymerization, the upper platen unclamps, and the 350 kg slab is transferred into an insulated 150°C oil bath annealing tank for 8 hours of progressive stress relief, aims to reduce distortion during subsequent milling.
MC Nylon uses caprolactam anionic polymerization, not PU curing. Mass and volumetric 1:1 ratios require density/temperature reconciliation. Finished hardness and flatness depend on annealing and machining; the cited ±0.22 mm result is after face milling and is not as-cast accuracy.
| Equipos | Modelo | Cant. | Función |
|---|---|---|---|
| Horizontal MC Nylon Plate Casting Skid | HF-MCP200-PL | 1 unidad | Core 0.01 kPa monomer degassing, servo metering, and dynamic mixing. |
| 2,000 x 1,000 mm Tilting Mold Bed | HF-TMB-2010 | 1 unidad | Hydraulic platen tilting (3°–15°) with precision 150 mm cavity frames. |
| Dual-Zone Thermal Oil Platen Skid | HF-TOS-02 | 1 unidad | Circulates 165°C / 155°C thermal oil across platens for directional crystallization. |
| Deep Stress-Relieving Annealing Tank | HF-SAT-350 | 1 unidad | 150°C thermal oil immersion tank relieving internal crystalline stresses. |
Familias de equipos relacionados
Las referencias del catálogo describen familias de equipos relacionados. El modelo entregado, los equipos auxiliares y las condiciones de aceptación se rigen por la configuración del proyecto.
Resultados reportados — se requieren los registros originales
Manufacture Extra-Thick MC Nylon Plates Without Shrinkage
Comparta su aplicación, sistema de materiales, producción objetivo y condiciones de la fábrica. Nuestro equipo le responderá en un día hábil. Una vez aclarados los requisitos, le proporcionamos una propuesta preliminar en un plazo de dos días hábiles.


