
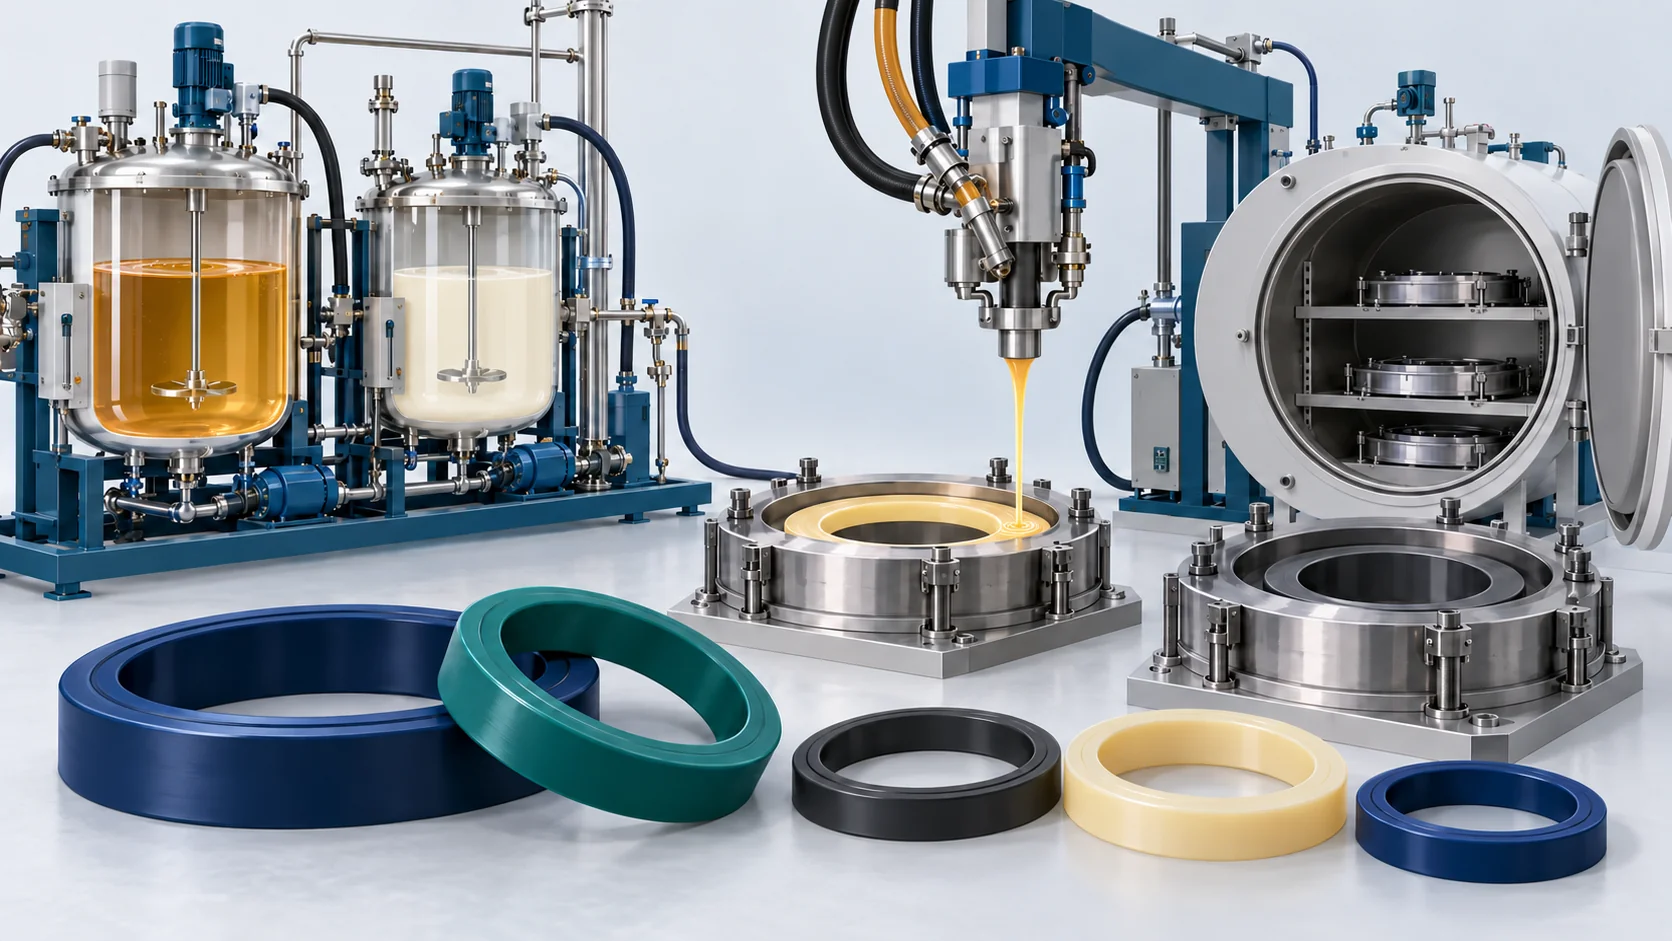
Máquina de colada de PU al vacío | Sellos submarinos
Preparación de material en recinto cerrado, dosificación con acoplamiento magnético y dispensación equilibrada para componentes de sellado de poliuretano fundido. La cualificación del sello terminado es un requisito de ensayo de material y componente independiente.
Caudal de descarga
1,0 a 12,0 kg/min (ajustable de forma continua)
Relación de mezcla
100:10 a 100:35 (en peso)
Referencia de precisión
±0,15 % (retroalimentación continua por Coriolis en bucle cerrado)
Referencia de preparación de la alimentación
Preparación de prepolímero a 120 °C en el proceso indicado
Colada sin burbujas en hipervacío para sellos críticos submarinos
Preparación de material en recinto cerrado, dosificación con acoplamiento magnético y dispensación equilibrada para componentes de sellado de poliuretano fundido. La cualificación del sello terminado es un requisito de ensayo de material y componente independiente.
Preparación de material en recinto cerrado, dosificación con acoplamiento magnético y dispensación equilibrada para componentes de sellado de poliuretano fundido. La cualificación del sello terminado es un requisito de ensayo de material y componente independiente.
El paquete abarca la preparación de material por película descendente, la dosificación con acoplamiento magnético, la mezcla dinámica equilibrada, las interfaces de nitrógeno seco y los controles. Los utillajes de vacío y los baños de tratamiento por etapas son opcionales. El prepolímero y los endurecedores los suministra el proveedor químico seleccionado; el nitrógeno y la alimentación eléctrica del emplazamiento son interfaces del cliente. La entrega del equipo no establece por sí misma la calificación RGD ni la calificación de componentes submarinos.
Flujo de material y principio de funcionamiento
Desgasificación en hipervacío por película descendente en tres etapas
El prepolímero TODI/PCL fluye en una película fina de 0,5 mm hacia abajo por deflectores internos helicoidales calentados a 120 °C bajo una presión absoluta de 0,01 kPa, eliminando la humedad residual por debajo de 10 ppm y retirando el microaire ocluido.
Dosificación hermética con acoplamiento magnético
Suministre los prepolímeros y extendedores de cadena seleccionados mediante las bombas de engranajes y la disposición de accionamiento magnético descritas. Verifique la compatibilidad de materiales, las condiciones de funcionamiento, la integridad de los sellos y la entrada de aire como parte de la puesta en marcha y el mantenimiento.
Mezcla dinámica autoequilibrada de diferencial cero
Los flujos entran en el cabezal de mezcla, donde los rotores recubiertos de titanio de alta velocidad logran un cizallamiento dinámico laminar; las válvulas de derivación internas mantienen contrapresiones idénticas durante la recirculación y la dispensación para eliminar los picos de presión en el arranque.
Dosificación directa de precisión en cavidad
El fundido reactivo se dispensa en moldes de sellado con fijación por vacío precalentados (125 °C) con una precisión repetible del peso de inyección de ±0,15 g en inyecciones de hasta 5.000 g, lo que evita las marcas por oleada de flujo.
Curado escalonado controlado y maduración secundaria
Los sellos moldeados se someten a un curado en verde isotérmico antes de su transferencia automatizada a hornos de recocido escalonado de varias etapas para el entrecruzamiento completo y el alivio de tensiones por postcristalización.
¿Necesita una cotización de este equipo?
Solicitar presupuestoModelo y parámetros técnicos
Valores de configuración del pliego HF-CPU100-HV suministrado. El rendimiento final se confirma para la formulación química, el molde, las condiciones de funcionamiento y los registros de calibración originales. La presión del circuito de colada es distinta de la presión de servicio o de calificación del componente acabado.
| Parámetro técnico | HF-CPU100-HV |
|---|---|
| Componentes | 2 corrientes principales (A: prepolímero, B: endurecedor) + 1 corriente de color |
| Rango de salida | 1,0 a 12,0 kg/min (ajustable de forma continua) |
| Rango de relación de mezcla | 100:10 a 100:35 (en peso) |
| Referencia de precisión | ±0,15 % (retroalimentación continua por Coriolis en bucle cerrado) |
| Alimentación eléctrica | 380 V, trifásica, 50 Hz (opcional personalizada 440 V/480 V, 60 Hz) |
| Presión de trabajo | 0,3 a 0,5 MPa (líneas de dosificación y cámara de mezcla) |
| Capacidad de tanque/tolva | Tanque A: 100 L (hipervacío), tanque B: 60 L (acero inoxidable) |
| Peso | 2.900 kg (patín de la unidad de colada principal) |
| Dimensiones (L×An×Al) | 2600 mm x 1850 mm x 2550 mm |
| Grado de vacío de desgasificación | ≤ 0,01 kPa (presión absoluta); torre de película descendente de tres etapas |
| Contenido de humedad tras la desgasificación | < 10 ppm (contenido de agua en TODI); valoración de Karl Fischer |
| Temperatura máxima de proceso | Hasta 140 °C (camisa de aceite térmico circulante); todos los pasos de fluido y válvulas |
| Repetibilidad del peso de inyección | ±0,15 g (con un peso de inyección objetivo de 4.500 g); verificación con balanza analítica |
Características clave del equipo
El paquete abarca la preparación de material por película descendente, la dosificación con acoplamiento magnético, la mezcla dinámica equilibrada, las interfaces de nitrógeno seco y los controles. Los utillajes de vacío y los baños de tratamiento por etapas son opcionales. El prepolímero y los endurecedores los suministra el proveedor químico seleccionado; el nitrógeno y la alimentación eléctrica del emplazamiento son interfaces del cliente. La entrega del equipo no establece por sí misma la calificación RGD ni la calificación de componentes submarinos.
Preparación del material al vacío
La etapa de preparación especificada acondiciona el prepolímero; el contenido residual de agua y gas requiere mediciones originales.
Dosificación de acoplamiento magnético
La disposición de contención de bomba especificada elimina la interfaz convencional de sello de eje giratorio; la integridad se verifica para la configuración.
Interfaz de mezcla equilibrada
Los controles de recirculación y de apertura de la inyección están configurados para limitar los transitorios de presión; la repetibilidad de la inyección requiere pruebas por separado.
Interfaces de cualificación
El equipo de colada permite el procesamiento de materiales; la RGD, la compatibilidad con gases y el rendimiento del sello terminado requieren una cualificación documentada.
Hablemos de la configuración de su equipo
Comparta su producto, materiales, utillaje y requisitos de producción para que podamos revisar el equipo y las interfaces para su proyecto.
Preguntas frecuentes
¿Cómo se separan la preparación del material y la cualificación de RGD?
¿Qué cambia la contención de bomba de acoplamiento magnético?
¿En qué se diferencia la repetibilidad del peso de inyección de la precisión de la proporción?
¿Cómo se confirman los requisitos de temperatura del material y de tamaño del sello?
¿Listo para hablar de su proyecto?
Contacte con nuestro equipo


