
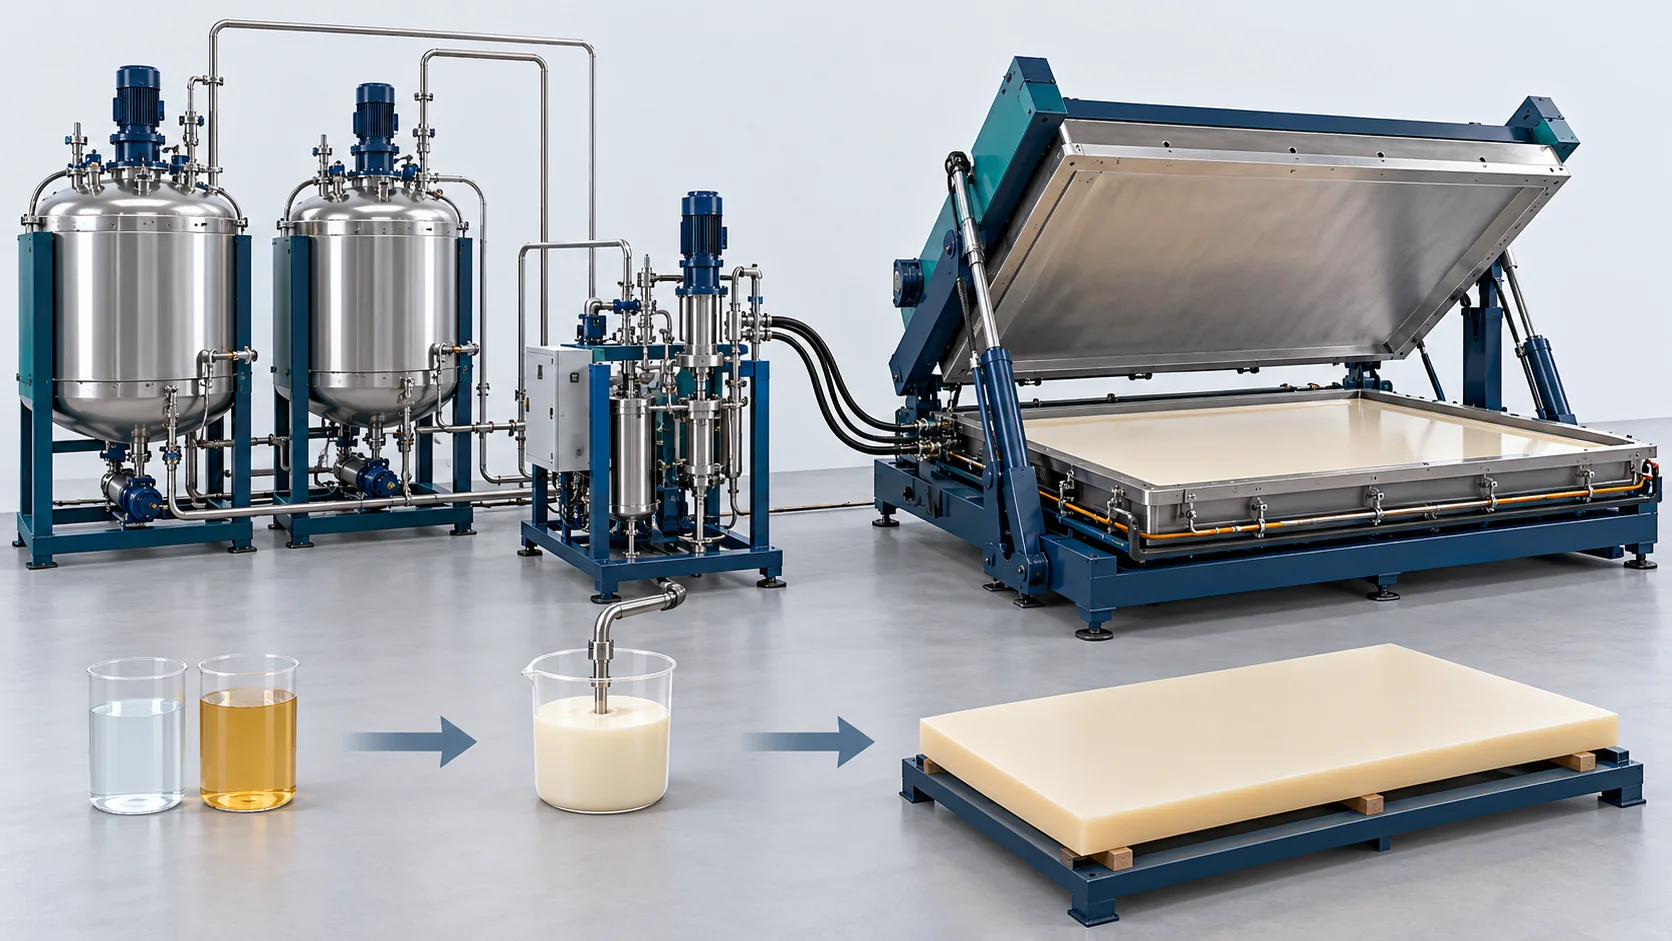
حل سباكة ألواح النايلون MC السميكة
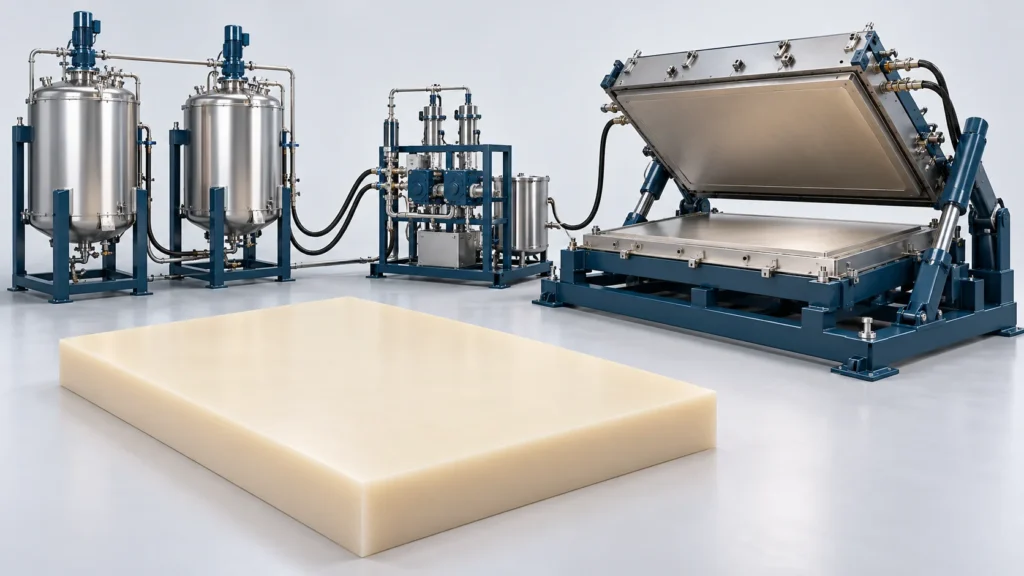
اضبط صب ألواح النايلون MC السميكة مع التعبئة بمساعدة الإمالة والتجهيزات القالبية الحرارية والفحص الداخلي المحدد.
تبلور اتجاهي منخفض الفراغات لألواح بلاستيكية ذات مقاطع سميكة
تتطلب ألواح النايلون المصبوبة السميكة مونومرًا مكيّفًا وتعبئة مُتحكَّمًا بها وبلمرة ومعالجة حرارية لاحقة. والإمالة والتسخين المناطقي هما ضوابط عملية، وليسا دليلًا على وجود مركز صلب خالٍ من الانكماش. ويجب أن تحدد هندسة اللوح والمادة وخطة الفحص جودة المركز الداخلي والأبعاد المسموح بها.
نطاق توريد محدد
اتفق على وحدة الصب وفراش الإمالة والقالب والمناطق الحرارية وواجهات التلدين/التشطيب. تختلف إعدادات المعدات عن صلادة اللوح والسماكة النهائية واستقرار التشغيل الآلي.
المدخلات لاختيار العملية
أبعاد/سماكة اللوح، والتركيبة، وسماكة سماح التشغيل الآلي، والعيوب الداخلية المسموح بها، وخريطة الصلادة، ومتطلبات المعالجة الحرارية.
يُتفق على نطاق المعدات وواجهات المصنع المحتفظ بها والقبول بالنسبة للمادة والجزء المختارين. اتفق على وحدة الصب وفراش الإمالة والقالب والمناطق الحرارية وواجهات التلدين/التشطيب. تختلف إعدادات المعدات عن صلادة اللوح والسماكة النهائية واستقرار التشغيل الآلي.
سير عمل صب ألواح النايلون MC السميكة
تحضير المونومر والقالب ← الإمالة والتعبئة ← البلمرة والتبريد ← التلدين والفحص. حدّد توقيتات التحضير والتعبئة والمعالجة والخرج كلًا على حدة وفق التكوين المختار.
تحضير المونومر والقالب
تأكد من التكييف والتحكم في الرطوبة وترتيب تجهيزات اللوح.
الإمالة والتعبئة
تحقق من الميل المختار وتسلسل إمداد المادة.
البلمرة والتبريد
Develop the thermal sequence for thickness, shrinkage and material behavior.
النطاق الهندسي للحل المرجعي
مراجع التكوين الحالي والاختبار. تُعد إعدادات المعدات ونتائج المواد ونتائج التجميع النهائي منفصلة؛ ويُطبَّق كل قيمة فقط على التكوين والظروف الموثقة الخاصة بها.
| المعامل | القيمة / الوحدة | التكوين / الظروف المطبَّقة |
|---|---|---|
| Maximum Sheet Dimensions | 2,000 mm length x 1,000 mm width | Large-format horizontal plate casting bed |
| Plate Thickness Envelope | 20 to 200 mm (Stepped frame adjustment) | Heavy welded steel mold frames with hydraulic clamping |
| إنتاج سحب المونومر المستمر | 5.0 to 35.0 kg/min | وحدة مضخة عالية الحرارة متغيرة السرعة مستمرة ومدارة بمحرك سيرفو |
| Cured Rockwell Hardness Profile | R116 to R120 (Target R118) | ASTM D785 testing on fully crystallized PA6 matrix |
| Horizontal Table Tilting Angle | 3.0° to 15.0° (Hydraulic stepless tilt) | Motorized tilt mechanism with angle encoder |
| Plate Thickness Uniformity | Within ±0.3 mm across entire slab | Precision ground heated platens with multi-point locking |
المعدات الأساسية لهذا الحل
تُختار مراجع المعدات وفق عمليتها الموثّقة. القياس الرئيسي للجرعات والإمداد المساعد والمسارات البديلة ليست حزمة قياسية واحدة.
ضوابط العملية وفحوص التطبيق
قيّم هذه الوظائف باستخدام المادة والتجهيزات القالبية الموجزة الإنتاجية المختارة. تتطلب نتائج الأجزاء النهائية أدلة قبول خاصة بها.
Controlled filling
Use tilt and delivery settings established with the actual plate mold.
Thickness-specific thermal review
Evaluate core behavior and shrinkage for the intended section rather than assuming a defect-free center.
Defined plate acceptance
Specify internal inspection, thickness measurements and hardness sampling.
مشاريع ذات صلة
هذه مراجع تطبيقية ذات صلة. قارن المادة الفعلية والعملية والوحدات المسلّمة؛ فأرقام المشاريع المبلَّغ عنها ليست نتائج قبول لخط آخر.
الأسئلة الشائعة
Does directional crystallization guarantee a solid plate core?
How is hardness uniformity established?
ما المعلومات المطلوبة لإعداد تكوين أولي؟
ناقش أهدافك الإنتاجية
Share the following with your production brief: Plate dimensions/thickness, formulation, machining allowance, permitted internal defects, hardness map and thermal-treatment requirements. Our team will reply within one business day. Once requirements are clear, we provide a preliminary proposal within two business days.


